Efecto de aditivos utilizados en impresión 3D de mezclas de cemento portland, geopolímeros y arcillas: una revisión
Effect of Additives Used in 3D Printing of Portland Cement, Geopolymers and Clay Mixtures: A Review
 PDF
Recibido: 27 Noviembre 2024
Aceptado: 03 Julio 2025
Disponible: 30 Agosto 2025
M. A. Muñoz-Benavides, R. Robayo-Salazar, and R. Mejía-de-Gutiérrez, “Efecto de aditivos utilizados en impresión 3d de mezclas de cemento portland, geopolímeros y arcillas: una revisión,” TecnoLógicas, vol. 28, no. 64, e3337, 2025. https://doi.org/10.22430/22565337.3337
Resumen
El control de las propiedades de las mezclas de impresión 3D aptas para emplear en procesos constructivos es un gran reto para la ingeniería y la ciencia de los materiales, ya que se requiere el uso de aditivos para facilitar su extrusión e impresión capa a capa. El objetivo fue analizar los diseños de mezclas reportados en la literatura científica relacionados con el uso de aditivos. La metodología empleada consistió en la revisión en la base de datos Scopus sobre aditivos utilizados en mezclas basadas en cemento Portland, geopolímeros y arcillas. Los tipos de aditivos incluyen: 1) aditivos superplastificantes y reductores de agua que influyen sobre la fluidez, límite elástico y resistencia mecánica, favoreciendo la bombeabilidad y capacidad de extrusión; 2) aditivos modificadores de la viscosidad y propiedades reológicas, que afectan el esfuerzo de fluencia estático y dinámico, la tixotropía, y contribuyen al aumento de la edificabilidad y calidad de la impresión; y 3) aditivos reguladores de fraguado y endurecimiento, que modifican el proceso de hidratación del cemento, teniendo una influencia directa sobre el tiempo abierto (open time) de las mezclas. El análisis de los resultados permitió identificar las propiedades reológicas críticas que deben ser optimizadas durante el diseño de la mezcla, como la viscosidad, la tixotropía y el tiempo de extrusión. Además, se destaca que, aunque los estudios sobre estos aditivos y sus efectos son abundantes, persisten limitaciones en la evaluación detallada de sus interacciones y su impacto a largo plazo en la durabilidad de las estructuras impresas. Se concluye la importancia de considerar estos factores al seleccionar los aditivos necesarios para mezclas de impresión 3D, especialmente cuando se usan materiales alternativos como geopolímeros y arcillas. La información reportada en esta revisión es fundamental para diseñadores, investigadores y productores interesados en utilizar la manufactura aditiva de materiales de construcción.
Palabras clave: Construcción, manufactura aditiva, materiales alternativos, modificadores, propiedades reológicas.
Abstract
Controlling the properties of 3D printing mixtures used in construction processes is a major challenge for engineering and materials science, as it requires the use of additives to facilitate their extrusion and layer-by-layer printing. The objective of this review was to analyze the mix designs reported in the scientific literature related to the use of additives. The methodology employed consisted of a review of the Scopus database on additives used in Portland cement-based mixtures, geopolymers, and clays. The types of additives analyzed include: 1) superplasticizers and water reducing additives, which influence fluidity, elastic limit and mechanical resistance, favoring pumpability and extrusion capacity; 2) additives that modify viscosity and rheological properties, which affect static and dynamic flow efficiency, thixotropy, and contribute to increased buildability and printing quality; and 3) setting and hardening regulators, which modify the cement hydration process and have a direct influence on the open time of the mixes. Analysis of the results allowed us to identify critical rheological properties that must be optimized during the design of 3D printing mixes, such as viscosity, thixotropy, and extrusion time. It is concluded that it is important to consider these factors when selecting the additives required in 3D printing mixtures, especially in the case of alternative materials such as geopolymers and clays. The information reported in this review is essential for designers, researchers, and producers interested in exploring the additive manufacturing of these construction materials.
Keywords: Construction, additive manufacturing, alternative materials, modifiers, rheological properties.
Highlights
Highlights
1. INTRODUCCIÓN
La manufactura aditiva (MA) o impresión 3D (3DP, por sus siglas en inglés) es una tecnología de vanguardia que ha recibido gran atención por parte de diferentes sectores industriales y de la academia. En el sector de la construcción, esta tecnología aún está en etapa de estudio y desarrollo, es tanto así que actualmente no existen normas estructurales que reglamenten su aplicación en la construcción de edificaciones
La 3DPMC consiste en la deposición capa por capa de filamentos impresos mediante la utilización de mezclas cementicias, teniendo en cuenta un modelo digital previamente establecido. Este concepto se relaciona con el definido por el Comité F42 de ASTM
Aunque actualmente se están implementando diferentes materiales, entre los cuales se encuentran mezclas basadas en cemento portland (OPC, por sus siglas en inglés)
El control de las propiedades de las mezclas de impresión 3D es un gran reto para la ingeniería y la ciencia de los materiales en el campo de la 3DPMC. El límite elástico es solo una de las diferentes propiedades reológicas y en estado fresco que se deben considerar. En efecto, existen otras propiedades de interés que tienen gran efecto en el proceso de impresión 3D, como por ejemplo la fluidez, viscosidad, el esfuerzo de fluencia estático y dinámico, el carácter tixotrópico de las mezclas, etc.
Basado en lo anterior, el objetivo de esta revisión fue analizar los diseños de mezclas reportados en la literatura científica relacionados al uso de aditivos en la impresión 3D de mezclas basadas en cemento Portland (OPC), geopolímeros y arcillas.
2. METODOLOGÍA
La búsqueda bibliométrica se llevó a cabo en la base de datos Scopus de Elsevier, utilizando la formula Article title – Asbtract – Keywords y la siguiente ecuación de búsqueda: “3D” AND “concrete” AND “printing” OR “printed” AND “additives” OR “modifiers”. El periodo considerado fue del año 2011 hasta abril del año 2025. Los datos bibliométricos se analizaron con ayuda del software de acceso libre VOSviewer. A partir de la información recolectada, se seleccionaron los artículos que reportan el uso de agentes modificadores o aditivos en mezclas de 3DP basadas en cemento Portland (OPC), geopolímeros y arcillas. El análisis de los datos cubre aspectos generales, tipos de materias primas y mezclas utilizadas en impresión 3D, y el efecto de la incorporación de los aditivos. En este último tópico se consideran aditivos superplastificantes y reductores de agua, aditivos modificadores de la viscosidad y propiedades reológicas, y aditivos reguladores del fraguado y endurecimiento.
3. RESULTADOS Y DISCUSIÓN
La investigación bibliométrica en la base de datos Scopus de Elsevier arrojó un total de 1244 artículos publicados desde el año 2011 hasta abril del año 2025. La Figura 1 muestra el crecimiento exponencial que han tenido las publicaciones en este tema, especialmente después del año 2017. Los datos bibliométricos, una vez analizados en el software VOSviewer, muestran el mapa de co-ocurrencias de palabras claves y el mapa de densidad de calor, presentados en las Figuras 2 y 3, respectivamente.
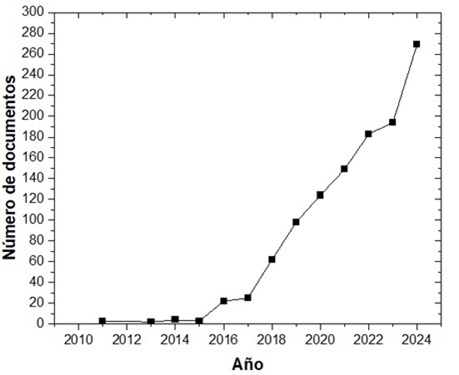
Ecuación de búsqueda utilizada: “3D” AND “concrete” AND “printing” OR “printed” AND “additives” OR “modifiers”
Fuente: elaboración propia.
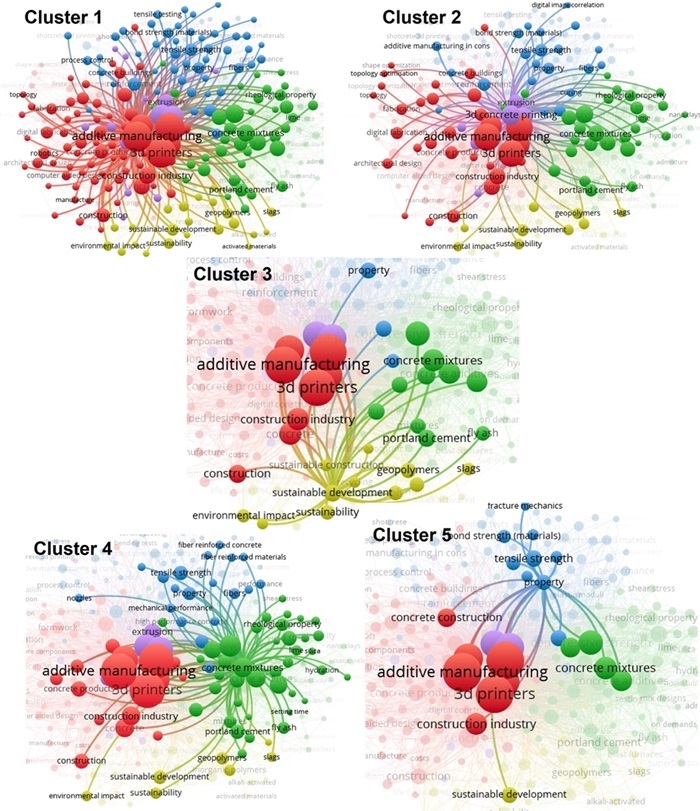
Ecuación de búsqueda utilizada: “3D” AND “concrete” AND “printing” OR “printed” AND “additives” OR “modifiers”
Fuente: elaboración propia
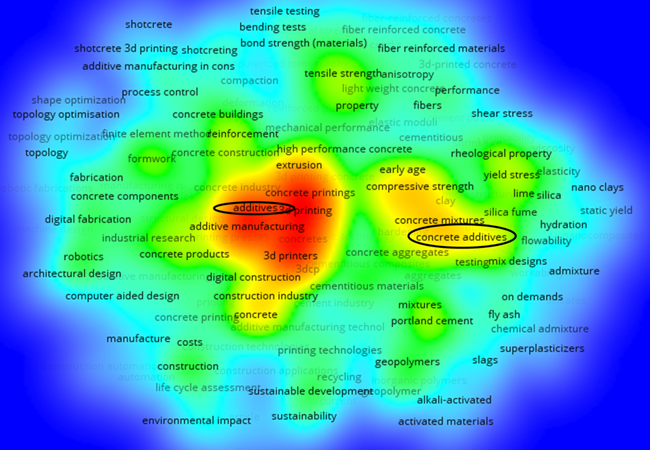
Ecuación de búsqueda utilizada: “3D” AND “concrete” AND “printing” OR “printed” AND “additives” OR “modifiers”
Fuente: elaboración propia
Se lograron identificar 5 clústeres, entre los cuales predominan las siguientes palabras claves: 1) “Additive manufacturing” (manufactura aditiva) (rojo); 2) “3D concrete printing” (impresión 3D de concreto) (morado); 3) “sustainable development” (desarrollo sostenible) (amarillo); 4) “concrete mixture” (mezcla de concreto) (verde) y 5) “property” (propiedad) (azul). Dado que el objetivo de esta investigación se centra en el uso de aditivos o modificadores, en la Figura 3 se resalta en el mapa de densidad de co-ocurrencias la aparición de términos como “additives” (aditivos) y “concrete additives” (aditivos para concreto), lo cual es un indicador del creciente interés por parte de investigadores sobre este tema en particular.
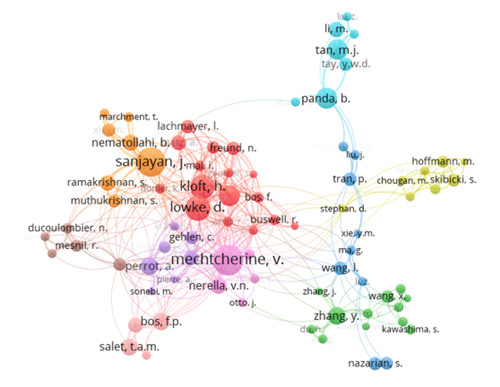
Se evidenció que, los autores con mayor número de documentos publicados relacionados con la búsqueda son: Viktor Mechtcherine de la Universidad Técnica de Dresde (Alemania), con 35 documentos; Jay Sanjayan de la Universidad Tecnológica de Swinburne (Australia), con 33 documentos; Harald Kloft y Dirk Lowke, ambos autores de la Universidad Técnica de Braunschweig (Alemania) con 26 documentos publicados cada uno; Biranchi Panda del Instituto Indio de Tecnología Guwahati (India) con 21 documentos.
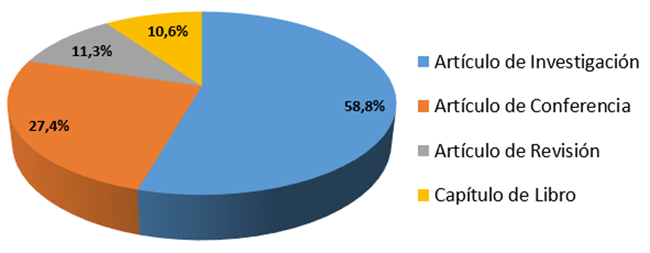
Al respecto, en el mapa de coautorías obtenido mediante VOSviewer (Figura 4) se observa claramente que los autores antes mencionados están correlacionados entre sí, potenciando el impacto de sus publicaciones. Adicionalmente, en la Figura 5 se presenta la distribución tipológica de los documentos encontrados en la búsqueda, donde se observa que el porcentaje de publicaciones tipo artículo de revisión o “review” es relativamente bajo (11,8 %), en comparación con las demás tipologías de publicación.
Ecuación de búsqueda utilizada: “3D” AND “concrete” AND “printing” OR “printed” AND “additives” OR “modifiers”
Fuente: elaboración propia
Ecuación de búsqueda utilizada: “3D” AND “concrete” AND “printing” OR “printed” AND “additives” OR “modifiers”
Fuente: elaboración propia
De acuerdo con lo mencionado anteriormente, y considerando la importancia fundamental de incorporar aditivos o modificadores en el diseño de mezclas de 3DPMC, el presente artículo de revisión incluye el análisis de los resultados obtenidos en diversos estudios enfocados a mezclas para impresión 3D basadas en tres tipos de matrices: cemento Portland (OPC), geopolímeros y arcillas.
4. ASPECTOS GENERALES SOBRE IMPRESIÓN 3D DE MEZCLAS CEMENTICIAS
4.1 Sistemas de impresión utilizados y parámetros de impresión
La MA emerge a principios de 1983 y desde entonces ha sido utilizada en diferentes sectores industriales, tales como: farmacéutica, médica, automotriz y aeroespacial
En
Como se evidencia en
4.2 Tipos de materias primas y mezclas utilizadas en impresión 3D
Cabe anotar que, en la actualidad, el sector de la construcción se enfoca en la reducción de la contaminación medioambiental generada por su actividad. Entre los procesos de mayor impacto se encuentra la producción de OPC. Es por esta razón que se busca el reemplazo de este material como principal aglomerante mediante la utilización de materiales cementantes suplementarios (SCM, por sus siglas en inglés) o el uso de cementos alternativos, permitiendo reducir significativamente las emisiones de CO2 (huella de carbono) y el pasivo ambiental generado por esta industria.
Acorde con lo anterior, la 3DPMC fundamentalmente utiliza tres tipos de mezclas que difieren en su naturaleza y materias primas, entre las cuales se encuentran: i) materiales cementantes basados en OPC, con y sin adición de SCM; ii) materiales alternativos como los geopolímeros o cementos activados alcalinamente; y iii) materiales de origen natural tales como arcillas o suelos
Entre los SCM que usualmente son utilizados como sustitución parcial de OPC en mezclas cementicias, y que se ha demostrado que aportan ventajas al proceso de impresión 3D, se encuentran: humo de sílice (SF, por sus siglas en inglés) o microsílice (MS, por sus siglas en inglés), metacaolín (MK, por sus siglas en inglés), cenizas volantes (FA, por sus siglas en inglés), escoria de alto horno (GBFS por sus siglas en inglés), residuos de construcción y demolición (RCD, por sus siglas en inglés), etc.
Fuente: elaboración propia
| Materias primas | Aditivos o modificadores | Agregados o fibras | Relación A/C | Parámetros de impresión | Ref. |
| 70-80 % OPC 0-20 % MK 0-10 % MS 0-20 % BFS | 0,5-2,5 % AC 0,3 % NC 0,1-0,5 % WRA | Arena de basalto (≤1,18 mm) (1:1,6) | 0,31-0,50 | Boquilla = 25 mm Alt. Capa =15 mm V.I Máx = 200 mm/s Caudal = 3,16 – 14,17 L/min | |
| 80 % OPC 20 % MK | 0,75 % AC | Arena fina (≤4 mm) (1:2,8) Piedra triturada (4-8 mm) (1:0,75) | 0,71 | Boquilla = 40 mm V.I = 60 mm/s Alt. Capa = 20 mm | |
| 70 % OPC 30 % SF | 1 % SP 0,1-0,2 % NC | Arena fina (1:1) Fibras de acero (6 mm) (0,1-2 %) | 0,16 | Boquilla = 30 mm Alt. Capa = 10 mm V.I = 30, 50 y 80 mm/s. | |
| 100 % Cemento CSA | 0,40 % VMA 0,30 % WRA 0,20 % AC 0-3 % Bentonita | Arena de cuarzo ultrafina (1,5 % vol.) | 0,35 | Boquilla = 2,5 mm Alt. Capa = 2,4 mm V.I = 10 mm/s | |
| 80 % OPC 20 % FA | 0,5 % Montmorillonita 0,5-1 % Sepiolita 0,35-0,5 % SP | --- | 0,4 | Boquilla =10x10 mm2 Espesor de capa = 15 mm V.I = 15 mm/s | |
| 75 % OPC 25 % FA | 0,38-3,5 % WRA 0,1-0,5 % VMA 0-2 % Bentonita 0-2% Sepiolita 0-2% atapulgita | --- | 0,27-0,36 | Boquilla cónica = 17x50x24 mm Velocidad de extrusión = 5 mm/s | |
| 40 % OPC 40 % Arcilla calcinada 20 % CaCO3 | 2 % SP 0,14-0,48 % VMA | Arena de cuarzo (≤2 mm) (1:1,5) | 0,3 | Boquilla rectangular = 40×13,5 mm V.I Máx = 120 mm/s | |
| 20-40 % OPC 60 % FA 3 % SF 8 % CaCO3 | 1 % SP | Arena (≤2 mm) (1:1/1:1,6) Fibra PP (6 mm) (1,4–5,4 % vol.) | 0,22-0,30 | Boquilla = 50 mm V.I = 60 mm/s Caudal = 25 mm/s | |
| 90 % OPC 10 % SF | 0,3 % NC (Atapulgita) 0,05-0,16 % WRA 0,10-0,11 % VMA | Arena fina (≤2,36 mm) (1:2,3) Fibra PP (6 mm) (0,12 % vol.) | 0,43 | Boquilla = 38,1x25,4 mm V.I = 60 mm/s | |
| 95-97,5 % OPC 2,5-5 % MS | 1,5 % SP | --- | 0,28-0,30 | Boquilla = 3 mm V.I = 25-65 mm/s | |
| 68-70 % OPC 21,1 % FA 10,6 % MS | 1 % SP 0,3 % VMA | Arena reciclada (≤4,75 mm) (1:1,6) Fibra PP (6 mm) (1 % vol.) | 0,45-0,50 | - V.I = 60 mm/s | |
| 90 % OPC 10 % SF | 0,3-0,7 % SP 0,2-0,4 % AC | Arena de cuarzo (≤0,6 mm) (1:2) Caliza (1:0,3) | 0,35 | Boquilla = 4,5x2,2 cm V.I = 3,41 m/min |
Entre los cementos alternativos se destacan, por el creciente interés industrial, los geopolímeros o cementos activados alcalinamente. Estos materiales son considerados como materiales de baja huella de carbono, dado que se sintetizan principalmente a partir de subproductos industriales o minerales de fácil disposición a nivel local, adicionalmente su fabricación no requiere de temperaturas tan elevadas (máximo 90 °C) como las alcanzadas en el proceso de clinkerización (necesario para la producción del OPC), las cuales se aproximan a los 1450°C
En general los geopolímeros se categorizan como materiales amigables con el medio ambiente y su utilización en impresión 3D plantea una mayor sustentabilidad del proceso constructivo. La reducción del impacto ambiental generado por estos materiales es significativa, un ejemplo de esto, es que la fabricación de geopolímeros a base de cenizas volantes tiene al menos un 80 % menos de emisiones de CO2 y aproximadamente un 60 % menos de energía incorporada en comparación con la producción de OPC
* FA: cenizas volantes;
GBFS: escoria granulada de alto horno;
SF: humo de sílice; MK: metacaolín;
RCD: residuos de construcción y demolición;
VMA: aditivo modificador de viscosidad;
SP: aditivo superplastificante;
NC: nano arcilla;
K2SiO3: silicato de potasio;
Na2SiO3: silicato de sodio;
NaOH: hidróxido de sodio;
KOH: hidróxido de potasio;
V.I: velocidad de impresión
Fuente: elaboración propia
| Precursores | Activador alcalino | Aditivos o modificador | Agregados o fibras | Parámetros de impresión | Ref. |
| 75 % FA 16 % GBFS 9 % SF | K2SiO3 (relación molar 2,0) | 2 % VMA | Arena fina (1,18 mm) (1:1,5) Fibra de vidrio (0,25, 0,5, 0,75, y 1 %) | Boquilla = 40 × 10 mm Caudal de 4 L/min Tiempo entre capas = 7 a 8 s. | |
| 50 % FA 50 % GBFS | Na2SiO3 Anhidro (SiO2 /Na2O= 0,92) | Silicato de magnesio y aluminio (0,75 %) Sacarosa (retardante) (0,5–1,5 %) | Acero fino (1:0,5) Grava (1:1) | Boquilla = 30 mm V. I = 10 mm/s Caudal = 0,5 L/min | |
| 80 % FA 15 % GBFS 5 % SF | K2SiO3 (líquido/sólido = 0,45) | Nanoarcilla de silicato de aluminio y magnesio | Arena fina de rio (1,18 mm) (1:1,5) Fibras PVA (8 mm) (0,5 % w) | Boquilla = 13 x 30 mm Alt. Capa = 13 mm V. I = 60 mm/s Caudal = 110 g/s | |
| 60-100 % FA 15 % GBFS 10-15 % SF | Na2 SiO3 Anhidro (pureza 99 %) | Agente tixotrópico ATTAGEL-50 a base de atapulgita | Arena de cuarzo (1:0,3) | --- | |
| 85 % FA clase F 6 % GBFS 9 %SF | K2SiO KOH (8 M) | Aditivos tixotrópicos: ACTIGEL y celulosa | Arena de rio (1:1,6) | Boquilla rectangular = 15 x 7 mm V. I = 120 mm/s Caudal = 3 L/min | |
| 95-100 % MK 5 % Corex Slag | NaOH (8 M) Na2SiO3 (1:0,73) | 1 % SP 0,3 % VMA | La arena de Malmsbury (1:1,6) Fibra PP (6 mm) (0,5 %) | Alt. Capa = 10 mm Ancho filamento = 35 mm V. I = 60 mm/s | |
| 90 % GBFS 10 % Escoria de acero | Na2SiO3 NaOH (99,9 %) | Antiespumante SP | --- | --- | |
| 85 % FA clase F 15 % GBFS | KOH K2SiO3 | NC: atapulgita | Arena de rio (≤2 mm) (1:1,5) | Boquilla = 20 mm Boquilla rectangular = 30 x 10 mm V. I = 80 mm/s | |
| 60–70 % FA 15–35 % GBFS | NaOH Na2SiO3 | Nanopartículas de grafito (0,1–1 %) | Arena fina (≤1 mm) (1:0,55) | Boquilla = 20 mm Alt. Capa = 10 mm Velocidad = 20 mm/s | |
| RCD (Ladrillo, teja, vidrio, concreto) | NaOH Na2SiO3 Ca(OH)2 | --- | --- | Boquilla cuadrada = 20 x 20 mm V. I = 60 mm/s | |
| 80 % RCD 20 % GBFS | NaOH (98 %) Ca(OH)2 | --- | Agregado reciclado de concreto (2 mm) | --- |
En el mismo orden de ideas, otro tipo de material que ha sido utilizado históricamente por la humanidad en la construcción y que recientemente se está introduciendo en MA como reemplazo de los materiales convencionales, son las mezclas basadas en suelos o arcillas. El interés por la utilización de suelos en MA surge como una alternativa de construcción más respetuosa con el medio ambiente, en comparación con los materiales cementicios convencionales. De acuerdo con
Con relación a lo anterior, en la Tabla 3 se presenta una compilación de diferentes diseños de mezclas para la 3DP basados en la utilización de suelos o arcillas. Los materiales basados en suelos más conocidos son el adobe y el cob, los cuales se componen de suelo, agua y fibras. El uso de fibras contribuye al mejoramiento de la resistencia a la tracción, así como, a reducir la fisuración por contracción del material
* OPC: cemento Portland;
CaCO3: carbonato de calcio;
SP: superplastificante;
V.I: velocidad de impresión
Fuente: elaboración propia
| Materias primas | Aditivos o modificadores | Agregados o fibras | % Agua | Parámetros de impresión | Ref. |
| Suelo arcilloso natural | Alginato de sodio (0,93 - 2,47 %) Celulosa (0,97 – 1,96 %) | Fibra de paja de trigo (4,8 %, 8,2 % y 15 %) (0,5 - 4 mm) | 31 % 46 % 79 % | V. I = 20 mm/s Alt. Capa = 3,6 mm | |
| 10-50 % Caolín 48 % OPC 10-20 % CaCO3 | SP CIMSIL A55G (2 %) | Arena fina (10-50 %) | 0,53 | Boquilla = 2,3 mm | |
| Arcilla (Colorobbia Spa) | Nanoplaquetas de grafeno (GNP) (4 nm) (0,1, 0,2, 0,3 %) | --- | 0,05 | Impresora 3D de arcillas Delta WASP 2040 Boquilla 3 mm | |
| M1: Porcelana comercial M2: Arcilla 1 M3: Arcilla 2 M4: Suelo arcilla/limo | NaCl Defloculante de arcilla de hexametafosfato de sodio (SHMP) | Arena de calcarenita (1:1) Fibras de paja (0,43 % vol.) | M1 = 55 % M2 = 18 %, 81 % M3 = 21 %, 54 % | Boquilla = 1) 1-6 mm 2) 4-12 mm V. I = 5, 12, 15 mm/s | |
| 50 % Arcilla 10 % Cal 3 % Cemento | --- | Arena 11-15 % Fibra de paja | 24-34 % | --- | |
| Arcilla caolinita Sedimento de suelo | Parafina: (2-10 %) | Arena fina (≤1 mm). (50 %-60 %) | 45 % | --- | |
| Arcilla (cuarzo, caolinita, ilita y esmectita) | Alginato sódico: Cimalgin HS3® (3 %) | --- | 45 % | Boquilla circular = 35 mm - Boquilla rectangular = 21 × 40 mm2 | |
| Suelo arcilloso natural. Suelo ingenieril (bentonita + arcilla caolinita + arena) | Alginato de sodio Goma Locust Biopolímero metilcelulosa. Goma Guar Goma Xanthan | Arena Fibras banano, sisal, kenaf, paja y cáñamo | 27- 46 % | Impresora Delta WASP 401000 Clay. Boquillas: 4,5,6 y 8 mm. | |
| Pasta cerámica | Silicato de sodio (Na2SiO3) Poliacrilato de sodio. | --- | 0,32-0,41 | Impresión 3D Make-R |
Como es evidente, existe diversidad en materiales cementantes, conglomerantes y aglutinantes para el diseño de mezclas para la 3DPMC. Así mismo, se destaca la utilización de materiales particulados, agregados, fibras, aditivos y modificadores de diferente naturaleza para el diseño de las mezclas y la obtención de las propiedades requeridas, especialmente en estado fresco, para el proceso de extrusión e impresión 3D. Por su parte, el uso de agregados está limitado principalmente por factores como la geometría y diámetro de la boquilla, por esta razón, usualmente se fabrican morteros, donde los tamaños de partícula no superan los 2 mm
Por su parte, la inclusión de fibras o microfibras a las mezclas de impresión 3D basadas en materiales cementicios, contribuye a mitigar la aparición de fisuras y grietas por fenómenos de contracción o retracción plástica de las piezas impresas. Así mismo, se ha evidenciado que con la incorporación de fibras mejora el desempeño mecánico, especialmente la respuesta de post-fisuración, la resistencia a la flexión/tracción y la tenacidad a la fractura del hormigón
Aunque son muchos los beneficios que trae consigo la utilización de agregados y fibras en el proceso de extrusión e impresión 3D, la incorporación de estas en las mezclas también representa una serie de dificultades o limitaciones, dado que modifican las propiedades reológicas y en estado fresco aumentan el límite elástico y viscosidad de la mezcla
En general, la utilización de aditivos, tales como superplastificantes (SP, por sus siglas en inglés), aditivos reductores de agua (WRA, por sus siglas en inglés), aditivos modificadores de la viscosidad (VMA, por sus siglas en inglés), retardantes (RT), acelerantes (AC), modificadores reológicos como las arcillas y nano arcillas (NC, por sus siglas en inglés) han sido utilizados para optimizar las propiedades reológicas y el estado fresco de las mezclas y lograr su adecuada extrusión e impresión 3D. A continuación, se abordan los principales efectos de cada uno de estos aditivos o modificadores en mezclas basadas en cemento Portland (OPC), geopolímeros y arcillas.
5. EFECTOS DE LA INCORPORACIÓN DE ADITIVOS EN MEZCLAS PARA IMPRESIÓN 3D
Como se ha manifestado anteriormente, la utilización de aditivos en los diseños de mezclas para impresión 3D es inherente al proceso de manufactura aditiva. Debido a la amplia gama de aditivos existentes y su variedad en cuanto a composición, naturaleza y condiciones de uso, es importante clasificarlos según su funcionalidad o las propiedades que modifican en las mezclas. En este sentido, en esta sección se abordan los efectos de la incorporación de aditivos clasificados en: i) aditivos superplastificantes y reductores de agua, ii) aditivos modificadores de la viscosidad y propiedades reológicas, y iii) aditivos reguladores del fraguado y endurecimiento.
5.1 Aditivos superplastificantes, reductores de agua para mezclas cementantes y defloculantes para arcillas
Los aditivos superplastificantes (SP) son capaces de dispersar partículas de cemento aglomeradas en un medio acuoso mediante repulsión electrostática y efecto estérico (fenómenos de naturaleza fisicoquímica). Este proceso libera el agua atrapada por la floculación de las partículas de cemento, lo que aumenta la fluidez y mejora la trabajabilidad de las mezclas sin necesidad de añadir más agua
En la investigación realizada por
Aunque en la literatura, la utilización de aditivos superplastificantes para mezclas de 3DP ha estado dirigido a mezclas base OPC, precisamente por el mecanismo de actuación de estos, existen algunas investigaciones donde se incorporan aditivos SP en mezclas basadas en geopolímeros y arcillas para mejorar parámetros reológicos, especialmente la fluidez de las mezclas y contribuir a la reducción del límite de fluencia, lo cual facilita el proceso de bombeo y extrusión de estas. En el caso de geopolímeros, en
En cuanto a mezclas de 3DP basadas en arcillas, en la investigación
Otras investigaciones reportan el uso de aditivos dispersantes o defloculantes de arcillas que, aunque no son SP, al ser incorporados en mezclas a base de suelos o arcillas contribuyen al aumento de la fluidez, aportando a la reducción de la relación liquido/solido de la mezcla. En
Así mismo, en
Como se ha evidenciado hasta ahora, el uso de aditivos SP, reductores de agua y defloculantes de arcillas contribuye de manera significativa a la reducción del límite elástico y la viscosidad de las mezclas para impresión 3D, favoreciendo en todos los casos la capacidad de extrusión. En el caso particular de las arcillas, el uso de defloculantes también mejora la calidad de impresión de los cordones. Sin embargo, aunque estos aditivos optimizan las propiedades reológicas y la capacidad de extrusión, es importante destacar que las mezclas para impresión 3D requieren de la sinergia de un conjunto de propiedades para un desempeño óptimo. Además, la mayoría de los estudios se han centrado en mezclas tradicionales basadas en OPC, lo que limita el potencial de aplicar estos aditivos a materiales innovadores, como los geopolímeros o mezclas alternativas. A pesar de que los aditivos mejoran las propiedades inmediatas, existe una falta de comparaciones directas que evalúen los efectos a largo plazo sobre la durabilidad, resistencia y comportamiento ambiental de las estructuras impresas. Por lo tanto, es esencial estudiar otros tipos de aditivos y realizar investigaciones comparativas que no solo aborden las propiedades reológicas, sino también cómo estos afectan el desempeño general de las mezclas a través de su uso y aplicación.
5.2 Aditivos modificadores de la viscosidad (VMA) y propiedades reológicas
Las mezclas diseñadas para la impresión 3D deben exhibir propiedades tixotrópicas altas que les permitan ser edificables y resistir a la deposición capa por capa hasta alcanzar la altura deseada. Por esta razón es común el uso de VMA, ya que, estos aditivos son capaces de modificar las propiedades reológicas y, a su vez, mejorar la edificabilidad y estabilidad dimensional de las mezclas mediante el aumento de la viscosidad plástica. Por lo anterior, los VMA se convierten en uno de los aditivos claves a utilizar en la impresión 3D de mezclas basadas en materiales de construcción. En efecto, el uso de la hidroxipropilmetilcelulosa (HPMC) como VMA ha sido una de las alternativas más implementadas para mejorar las propiedades reológicas de las mezclas para 3DP, mejorando consecuentemente la edificabilidad y retención de forma de los cordones impresos.
En
Otros autores utilizaron como material cementante OPC, FA y MS, agregado reciclado de residuos de ladrillo y fibras de PP (Tabla 1), y reportan el uso de HPMC (Chryso Quad 20) como VMA
El HPMC como VMA ha sido utilizado tanto en mezclas basadas en OPC como en mezclas activadas alcalinamente o geopolímeros. Un ejemplo de esta práctica es la reportada por
También se ha reportado el uso de aditivos minerales como arcillas y nanoarcillas (NC) para modificar el comportamiento reológico de las mezclas para impresión 3D, mejorando consecuentemente, la calidad de impresión y la edificabilidad de las mezclas, basadas tanto en OPC como en geopolímeros. En
El comportamiento reológico de un concreto reforzado con fibra de ultra alto rendimiento para impresión 3D (UHPFRC, por sus siglas en inglés), fabricado con OPC, SF, fibras de acero, arena sílice y NC de atapulgita en porcentajes de incorporación de 0 %, 0,1 % y 0,2 % fue estudiado por
Como se mencionó anteriormente, la NC de atapulgita también es utilizada como agente tixotrópico en mezclas para 3DP basadas en geopolímeros. Según
Por otra parte, en
Otro tipo arcilla que se está utilizando con el mismo propósito es la bentonita. En
En este estudio el esfuerzo cortante en la fase ascendente es mayor que en la fase descendente, a una velocidad de corte idéntica, esto se debe a que la hidratación del cemento CSA genera numerosos productos con estructuras floculadas que requieren una mayor fuerza de corte para desagregarse. El área del bucle de histéresis aumenta gradualmente de 10802 Pa/s a 17380 Pa/s a medida que el contenido de bentonita varía de 0 % a 3 %
En cuanto a las mezclas para impresión 3D basadas en suelos o arcillas, en los últimos años ha surgido el interés de incorporar biopolímeros, como el alginato sódico, para simular el fraguado del cemento y proporcionar un rápido desarrollo de la resistencia en verde de las mezclas. En
En concordancia con lo anterior, en
En efecto, el suelo mezclado con alginato logra desarrollar una fuerza suficiente para sostener una pared de 1 metro en aproximadamente 0,1 horas (6 minutos). En contraste, sin la presencia de alginato, el tiempo necesario para que el suelo alcance una fuerza adecuada supera las 24 horas. Las pruebas de impresión corroboraron un material con excelente edificabilidad, excelente calidad de impresión, cordones bien definidos y buena textura superficial. Sin lugar a duda, el uso de aditivos modificadores de la viscosidad y propiedades reológicas, como aquellos basados en HPMC, arcillas y nanoarcillas, se presentan como una solución eficiente y efectiva, para la optimización de las propiedades reológicas de las mezclas para impresión 3D de materiales convencionales y no convencionales. Este enfoque favorece el mejoramiento de propiedades esenciales que este tipo de mezclas deben exhibir, tales como: calidad de impresión y edificabilidad. Sin embargo, es crucial que, además de optimizar las propiedades reológicas, se realice una comparación más exhaustiva entre los diferentes tipos de aditivos y sus efectos a largo plazo sobre la durabilidad, resistencia y rendimiento global de las estructuras impresas. De igual forma, aunque las dos clasificaciones de aditivos y modificadores presentadas hasta el momento en los últimos apartados (4.1 y 4.2), en conjunto favorecen el proceso de 3DPMC, optimizando propiedades diferentes en cada etapa del proceso, es imperativo considerar otras características que influyen en el proceso de impresión 3D, como la cinética de hidratación de los materiales cementantes. Dado que esta variable, en particular, puede impactar directamente en otras propiedades como el tiempo abierto (open time) y tener consecuencias en el rendimiento global de las mezclas utilizadas en el proceso.
5.3 Aditivos reguladores del fraguado y endurecimiento
Entre los aditivos reguladores de fraguado se encuentran los aditivos acelerantes y los retardadores. La utilización de estos aditivos puede resultar ventajoso en el proceso de impresión 3D. Por un lado, los retardadores de fraguado mejoran la capacidad de extrusión y el open time de las mezclas. El mecanismo de actuación de estos aditivos se basa en la formación de una capa insoluble en la superficie de las partículas de cemento, lo que retrasa el proceso de hidratación de las fases constituyentes del Clinker
En
En
En
En cuanto a los materiales geopoliméricos, en algunas investigaciones, como en
En cuanto a las mezclas para 3DP basadas en suelos o arcillas, no se encuentra información sobre la utilización de aditivos acelerantes o retardantes para el control del endurecimiento del material. Sin embargo, en algunas investigaciones, como la
6. RETOS, LIMITACIONES Y COMENTARIOS FINALES
A medida que la impresión 3D en la construcción evoluciona, la optimización de las mezclas de materiales convencionales y no convencionales sigue siendo fundamental para garantizar la efectividad de esta tecnología. La MA sin duda, plantea la evolución a una siguiente etapa de la industria de la construcción
En efecto, los aditivos o modificadores permiten adaptar la mezcla de impresión a cada etapa del proceso, ajustando las propiedades, especialmente reológicas y en estado fresco, para que el material presente un comportamiento adecuado en las fases de mezclado, bombeo, extrusión, impresión y curado. Como se ha presentado en este artículo de revisión, este objetivo puede ser posible con la combinación de aditivos o modificadores (SP, VMA, arcillas, NC, RT y AC). Sin embargo, es crucial reconocer que muchos de los estudios existentes sobre los efectos de los aditivos en la reología de las mezclas para impresión 3D no profundizan lo suficiente en las interacciones complejas entre estos aditivos, ni en cómo afectan de manera conjunta las propiedades reológicas de las mezclas a lo largo del proceso completo.
Además, es importante destacar que la literatura actual carece de una evaluación detallada sobre las limitaciones que los aditivos pueden presentar al combinarse, lo que puede afectar no solo la calidad de impresión, sino también la durabilidad y resistencia de las estructuras impresas a largo plazo. Por ejemplo, un superplastificante particular puede no funcionar en presencia de un retardador de fraguado o puede debilitar el potencial de un acelerador
Por este motivo, y dada su importancia, es necesario desarrollar métodos de utilización de estos aditivos que permitan aprovechar y optimizar sus bondades en conjunto. Además, se sugiere investigar el impacto de la inclusión de diversos tipos de aditivos. Por ejemplo, aditivos que reduzcan o compensen la contracción y retracción, o aditivos que incorporen aire, buscando mejorar otras propiedades de estos materiales, como la resistencia mecánica, durabilidad u otras propiedades y características funcionales e innovadoras, como la baja densidad, mayor aislamiento térmico y acústico, entre otras.
De esta forma, es necesario avanzar en el desarrollo de sistemas integrados de impresión con los cuales sea posible aprovechar al máximo el potencial o funcionalidad de cada tipo de aditivo en las diferentes etapas del proceso de impresión 3D y, al mismo tiempo, evitar los efectos nocivos que produce la incompatibilidad de algunos modificadores.
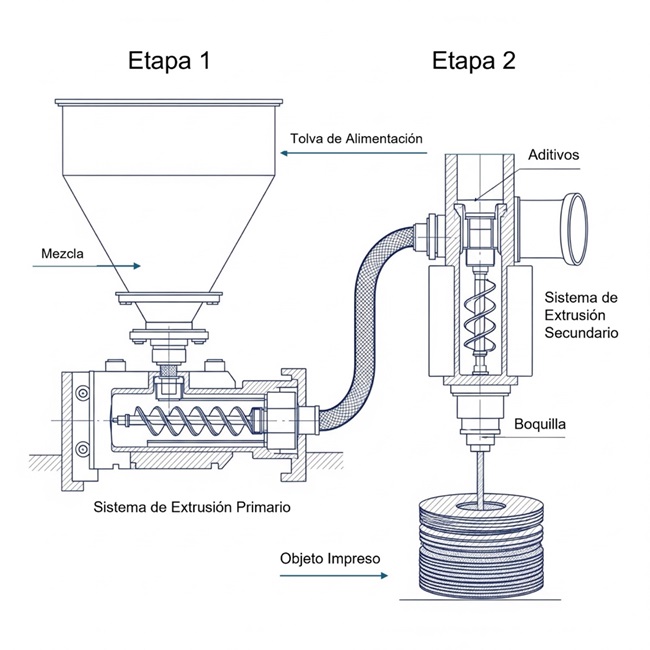
En la Figura 6 se propone un sistema de 3DCP a gran escala que consta de dos etapas. En la etapa 1, el material de impresión en estado fresco ya sea a base de OPC, geopolímeros o arcillas, es introducido al sistema a través de una tolva, posteriormente es homogenizado y transportado hacia una manguera por la acción de un tornillo sin fin, hasta un segundo contenedor. Cabe resaltar que, en esta primera etapa, la mezcla debe ser lo suficientemente fluida para ser bombeada y se debe garantizar un tiempo de fraguado prolongado, lo que se lograría con la adición de SP o RT. En la etapa 2 se incorporan a la mezcla los respectivos aditivos y modificadores necesarios para aumentar su viscosidad, tixotropía, límite de fluencia, etc, propiedades que garantizan una buena calidad de impresión y edificabilidad de la mezcla de impresión. En esta etapa pueden usarse aditivos tipo VMA, arcillas, NC, AC o activadores alcalinos en el caso de los geopolímeros. Posterior a su incorporación, la mezcla debe someterse a una segunda fase de mezclado o a un proceso de homogenización a través de un segundo tornillo sin fin o una mezcladora de paletas (aspas) adaptada, para finalmente ser extruida a través de la boquilla y depositada capa por capa.
el adecuado uso e incorporación de aditivos y modificadores en la mezcla
Fuente: elaboración propia
En el mismo orden de ideas, se resalta que los fabricantes de aditivos y modificadores para la industria de la construcción deben enfrentarse a grandes retos y desafíos para desarrollar productos que satisfagan los rigurosos requerimientos que representa el uso de la 3DPMC, especialmente cuando se considera la inclusión de cementantes alternativos como los geopolímeros y arcillas. Así mismo, dejando de un lado las particularidades y características especiales que deben poseer dichos aditivos y modificadores dirigidos a la optimización de mezclas para 3DP, otra de las limitaciones principales es la falta de normativa que permita regular y estandarizar estos productos. Actualmente existen normas como la ASTM C494
La necesidad de innovar en el ámbito normativo se vuelve aún más crucial a medida que se exploran nuevos materiales y tecnologías, como los geopolímeros y arcillas, que pueden requerir enfoques normativos diferentes. Adicionalmente, la heterogeneidad y variabilidad en las características, componentes y métodos de aplicación de los aditivos y modificadores utilizados a nivel mundial para la optimización de mezclas cementicias aptas para 3DP, también plantean desafíos, ya que la estandarización se convierte en una tarea rigurosa, pero necesaria para garantizar la consistencia, durabilidad y confiabilidad al ser utilizados en este tipo de aplicaciones. Por esta razón, se vuelve crucial el trabajo conjunto, colaboración y sinergia entre la industria, los reguladores, y los grupos de investigación, tal que permita avanzar en el estudio y encontrar soluciones eficientes, sostenibles y adaptadas para la implementación de esta nueva tecnología en el sector de la construcción.
7. CONCLUSIONES
Esta investigación resalta la importancia crucial de estudiar y utilizar aditivos o modificadores para garantizar un desempeño óptimo de las mezclas utilizadas en impresión 3D. Es fundamental contar con materiales adaptables capaces de ajustar sus propiedades reológicas y en estado fresco, según la etapa del proceso en la que se encuentren, ya sea durante mezclado, bombeo, extrusión o impresión. Así mismo, la revisión bibliográfica revela que actualmente se están integrando una amplia gama de aditivos y modificadores de diversas naturalezas en los diseños de mezclas. Esto ocurre independientemente de si los sistemas se basan en OPC, geopolímeros, suelos o arcillas.
El estudio realizado señala que la incorporación de aditivos SP y reductores de agua, tiene un impacto significativo sobre las propiedades reológicas, la fluidez, la capacidad de extrusión y la calidad de impresión. Es importante destacar que estos aditivos no solo se aplican con éxito en mezclas basadas en OPC, sino también en materiales alternativos como geopolímeros y arcillas. La inclusión de aditivos dispersantes o defloculantes, específicamente para arcillas, se considera un factor fundamental para reducir la relación líquido/sólido de las mezclas, permitiendo su aplicación en la impresión 3D de estructuras complejas con acabados superficiales de alta calidad.
El uso de modificadores de la viscosidad (VMA) como la HPMC, el alginato de sodio y arcillas como la bentonita, NC de atapulgita y montmorillonita, han demostrado ser claves para mejorar las propiedades reológicas y la capacidad de impresión 3D de mezclas basadas en OPC, geopolímeros o arcillas. La incorporación de estos aditivos o modificadores impacta directamente las propiedades reológicas de las mezclas; modificando la viscosidad, tixotropía, límite de fluencia, edificabilidad y estabilidad dimensional de las mezclas en su estado fresco y durante el proceso de impresión 3D.
Se destaca el uso del sulfato de aluminio y metasilicato de sodio como aditivos acelerantes de fraguado, que logran optimizar el proceso de impresión 3D, modificando la reología de las mezclas a base de OPC, confiriéndoles mayor ganancia de resistencia en estado fresco (edificabilidad). Así mismo, el uso de sacarosa como retardante de fraguado en geopolímeros permite controlar la viscosidad y el endurecimiento prematuro de las mezclas (falso fraguado), prolongando el tiempo abierto (open time) de las mezclas de impresión 3D. Aunque la información específica sobre suelos y arcillas es limitada, las investigaciones sugieren el uso de algunos aditivos o modificadores, como es el caso del alginato sódico, para lograr el endurecimiento de las mezclas de arcillas en un tiempo no tan prolongado, similar al de una pasta de cemento convencional.
A pesar de los avances en la utilización de aditivos y modificadores para la impresión 3D, existe una necesidad crítica de profundizar en los estudios sobre las propiedades reológicas de las mezclas, especialmente en lo que respecta a las interacciones entre los distintos aditivos. Es fundamental investigar cómo los aditivos actúan de manera conjunta, ya que su combinación puede alterar significativamente las propiedades de las mezclas y afectar el desempeño en la impresión.
Adicionalmente, se recomienda que los futuros estudios se centren en la evaluación comparativa de las mezclas basadas en geopolímeros y arcillas, explorando sus propiedades reológicas en detalle, y comparándolas con las mezclas tradicionales basadas en OPC. Los estudios deben incluir el impacto de diversos aditivos y cómo su combinación puede mejorar propiedades críticas como la durabilidad, la resistencia a largo plazo y el comportamiento ante la hidratación del material, áreas que aún requieren una mayor investigación.
Finalmente, se sugiere el desarrollo de métodos de caracterización reológica estandarizados para las mezclas de impresión 3D que permitan una comparación más directa entre diferentes materiales y aditivos, promoviendo la creación de normas específicas para los productos utilizados en la impresión 3D de materiales de construcción. La estandarización de estos procesos es clave para garantizar la consistencia, fiabilidad y calidad de las estructuras impresas, permitiendo una implementación exitosa de la impresión 3D en la construcción de elementos con geometrías complejas y propiedades mejoradas.
8. AGRADECIMIENTOS Y FINANCIACIÓN
Los autores miembros del Grupo de Investigación Materiales Compuestos (CENM) agradecen al proyecto “Desarrollo de un sistema de impresión 3D de materiales no convencionales sostenibles para el avance de la infraestructura rural del departamento del Cauca” de la Universidad del Valle (Cali) financiado por Minciencias a través de la convocatoria 6 del bienio 2021-2022 del Sistema General de Regalías (SGR) (BPIN 2020000100625).
9. REFERENCIAS
- arrow_upward[1] R. Robayo-Salazar, R. Mejía de Gutiérrez, M. A. Villaquirán-Caicedo, and S. Delvasto Arjona, “3D printing with cementitious materials: Challenges and opportunities for the construction sector,” Autom. Constr., vol. 146, p. 104693, Feb. 2023. https://doi.org/10.1016/j.autcon.2022.104693
- arrow_upward [2] M. Nodehi, F. Aguayo, S. Edin Nodehi, A. Gholampour, T. Ozbakkaloglu, and O. Gencel, “Durability properties of 3D printed concrete (3DPC),” Autom. Constr., vol. 142, p. 104479, Oct. 2022. https://doi.org/10.1016/j.autcon.2022.104479
- arrow_upward [3] M. Hojati et al., “3D-printable quaternary cementitious materials towards sustainable development: Mixture design and mechanical properties,” Results Eng., vol. 13, p. 100341, Mar. 2022. https://doi.org/10.1016/j.rineng.2022.10034
- arrow_upward [4] Z. Li et al., “Fresh and hardened properties of extrusion-based 3D-printed cementitious materials: A review,” Sustainability, vol. 12, no. 14, p. 5628, Jul. 2020. https://doi.org/10.3390/su12145628
- arrow_upward [5] G. Ma, L. Wang, and Y. Ju, “State-of-the-art of 3D printing technology of cementitious material—An emerging technique for construction,” Sci. China Technol. Sci., vol. 61, pp. 475–495, Apr. 2018. https://doi.org/10.1007/s11431-016-9077-7
- arrow_upward [6] G. De Schutter, K. Lesage, V. Mechtcherine, V. Naidu Nerella, G. Habert, and I. Agusti-Juan, “Vision of 3D printing with concrete—Technical, economic and environmental potentials,” Cem. Concr. Res., vol. 112, pp. 25–36, Oct. 2018. https://doi.org/10.1016/j.cemconres.2018.06.001
- arrow_upward [7] T. Ivanova, A. Harizanova, T. Koutzarova, and B. Vertruyen, “Sol-gel derived ZnO:Y nanostructured films: Structural and optical study,” Colloids Surfaces A Physicochem. Eng. Asp., vol. 532, pp. 363–368, Nov. 2017. https://doi.org/10.1016/j.colsurfa.2017.04.065
- arrow_upward [8] J. Prinsloo, S. Sinha, and B. Von Solms, “A review of industry 4.0 manufacturing process security risks,” Appl. Sci., vol. 9, no. 23, p. 5105, Nov. 2019. https://doi.org/10.3390/app9235105
- arrow_upward [9] M. Nodehi, T. Ozbakkaloglu, and A. Gholampour, “Effect of supplementary cementitious materials on properties of 3D printed conventional and alkali-activated concrete: A review,” Autom. Constr., vol. 138, p. 104215, Jun. 2022. https://doi.org/10.1016/j.autcon.2022.104215
- arrow_upward [10] M. A. Muñoz, D. A. Rincón, R. Robayo-Salazar, and R. Mejía de Gutiérrez, “Desarrollo de mezclas para impresión 3D basadas en cemento portland y adiciones de metacaolín, micro sílice y carbonato,” Ing. Compet., vol. 25, no. 4, p. e–20113116, Sep. 2023. https://doi.org/10.25100/iyc.v25i4.13116
- arrow_upward [11] K. Manikandan, K. Wi, X. Zhang, K. Wang, and H. Qin, “Characterizing cement mixtures for concrete 3D printing,” Manuf. Lett., vol. 24, pp. 33–37, Apr. 2020. https://doi.org/10.1016/j.mfglet.2020.03.002
- arrow_upward [12] A. Kazemian, X. Yuan, R. Meier, and B. Khoshnevis, “Performance-based testing of Portland cement concrete for construction-scale 3D printing,” in 3D concrete printing technology, J. G. Sanjayan, A. Nazari, and B. Nematollahi, Eds., Amsterdam, Netherlands: Elsevier, 2019, pp. 13–35. https://doi.org/10.1016/B978-0-12-815481-6.00002-6
- arrow_upward [13] B. Panda, C. Unluer, and M. Jen Tan, “Investigation of the rheology and strength of geopolymer mixtures for extrusion-based 3D printing,” Cem. Concr. Compos., vol. 94, pp. 307–314, Nov. 2018. https://doi.org/10.1016/j.cemconcomp.2018.10.002
- arrow_upward [14] O. Şahin, H. İlcan, A. Tolga Ateşli, A. Kul, G. Yıldırım, and M. Şahmaran, “Construction and demolition waste-based geopolymers suited for use in 3-dimensional additive manufacturing,” Cem. Concr. Compos., vol. 121, p. 104088, Aug. 2021. https://doi.org/10.1016/j.cemconcomp.2021.104088
- arrow_upward [15] S. Rückrich, G. Agranati, and Y. Jacob Grobman, “Earth-based additive manufacturing: A field-oriented methodology for evaluating material printability,” Archit. Sci. Rev., vol. 66, no. 2, pp. 133–143, Dec. 2023. https://doi.org/10.1080/00038628.2022.2154739
- arrow_upward [16] G. Silva, L. Quispe, S. Kim, J. Nakamatsu, and R. Aguilar, “Development of a stabilized natural fiber-reinforced earth composite for construction applications using 3D printing,” IOP Conf. Series: Mater. Sci. Engin., vol. 706, no. 1, p. 12015, Nov. 2019. https://doi.org/10.1088/1757-899X/706/1/012015
- arrow_upward [17] N. Roussel, “Rheological requirements for printable concretes,” Cem. Concr. Res., vol. 112, pp. 76–85, Oct. 2018. https://doi.org/10.1016/j.cemconres.2018.04.005
- arrow_upward [18] M. Tramontin Souza et al., “Role of chemical admixtures on 3D printed Portland cement: Assessing rheology and buildability,” Constr. Build. Mater., vol. 314, no. Part A, p. 125666, Jan. 2022. https://doi.org/10.1016/j.conbuildmat.2021.125666
- arrow_upward [19] T. T. Le et al., “Hardened properties of high-performance printing concrete,” Cem. Concr. Res., vol. 42, no. 3, pp. 558–566, Mar. 2012. https://doi.org/10.1016/j.cemconres.2011.12.003
- arrow_upward [20] A. Kazemian, X. Yuan, E. Cochran, and B. Khoshnevis, “Cementitious materials for construction-scale 3D printing: Laboratory testing of fresh printing mixture,” Constr. Build. Mater., vol. 145, pp. 639–647, Aug. 2017. https://doi.org/10.1016/j.conbuildmat.2017.04.015
- arrow_upward 21] M. Tramontin Souza et al., “Role of temperature in 3D printed geopolymers: Evaluating rheology and buildability,” Mater. Lett., vol. 293, p. 129680, Jun. 2021. https://doi.org/10.1016/j.matlet.2021.129680
- arrow_upward [22] S. Kristombu Baduge et al., “Improving performance of additive manufactured (3D printed) concrete: A review on material mix design, processing, interlayer bonding, and reinforcing methods,” Structures, vol. 29. pp. 1597–1609, Feb. 2021. https://doi.org/10.1016/j.istruc.2020.12.061
- arrow_upward [23] M. S. Khan, F. Sanchez, and H. Zhou, “3-D printing of concrete: Beyond horizons,” Cem. Concr. Res., vol. 133, p. 106070, Jul. 2020. https://doi.org/10.1016/j.cemconres.2020.106070
- arrow_upward [24] Additive Manufacturing - General Principles - Terminology, ASTM/ISO 52900, Advancing Standars Transforming Markets, and International Organization for Standardization, West Conshohocken, USA, 2021. [Online]. Available: https://www.iso.org/obp/ui/#iso:std:iso-astm:52900:dis:ed-2:v1:en
- arrow_upward [25] D. Grossin et al., “A review of additive manufacturing of ceramics by powder bed selective laser processing (sintering / melting): Calcium phosphate, silicon carbide, zirconia, alumina, and their composites,” Open Ceram., vol. 5, p. 100073, Mar. 2021. https://doi.org/10.1016/j.oceram.2021.100073
- arrow_upward [26] M. A. Khan, “Mix suitable for concrete 3D printing: A review,” Mater. Today Proc., vol. 32, no. Part 4, pp. 831–837, 2020. https://doi.org/10.1016/j.matpr.2020.03.825
- arrow_upward [27] A. Perrot, D. Rangeard, and E. Courteille, “3D printing of earth-based materials: Processing aspects,” Constr. Build. Mater., vol. 172, pp. 670–676, May. 2018. https://doi.org/10.1016/j.conbuildmat.2018.04.017
- arrow_upward [28] M. Tramontin Souza, I. M. Ferreira, E. Guzi de Moraes, L. Senff, and A. P. Novaes de Oliveira, “3D printed concrete for large-scale buildings: An overview of rheology, printing parameters, chemical admixtures, reinforcements, and economic and environmental prospects,” J. Build. Eng., vol. 32, p. 101833, Nov. 2020. https://doi.org/10.1016/j.jobe.2020.101833
- arrow_upward [29] M. V. Tran, Y. T. H. Cu, and C. V. H. Le, “Rheology and shrinkage of concrete using polypropylene fiber for 3D concrete printing,” J. Build. Eng., vol. 44, p. 103400, Dec. 2021. https://doi.org/10.1016/j.jobe.2021.103400
- arrow_upward 30] P. Sikora et al., “The effects of nano-and micro-sized additives on 3D printable cementitious and alkali-activated composites: A review,” Appl. Nanosci., vol. 12, no. 4, pp. 805–823, Apr. 2022. https://doi.org/10.1007/s13204-021-01738-2
- arrow_upward [31] A. Vespalec, J. Podroužek, J. Boštík, L. Míča, and D. Koutný, “Experimental study on time dependent behaviour of coarse aggregate concrete mixture for 3D construction printing,” Constr. Build. Mater., vol. 376, p. 130999, May. 2023. https://doi.org/10.1016/j.conbuildmat.2023.130999
- arrow_upward [32] A. R. Arunothayan, B. Nematollahi, K. H. Khayat, A. Ramesh, and J. G. Sanjayan, “Rheological characterization of ultra-high performance concrete for 3D printing,” Cem. Concr. Compos., vol. 136, p. 104854, Feb. 2023. https://doi.org/10.1016/j.cemconcomp.2022.104854
- arrow_upward [33] M. Chen et al., “Rheological parameters, thixotropy and creep of 3D-printed calcium sulfoaluminate cement composites modified by bentonite,” Compos. Part B Eng., vol. 186, p. 107821, Apr. 2020. https://doi.org/10.1016/j.compositesb.2020.107821
- arrow_upward [34] E. Mina Aydin, B. Kara, Z. Basaran Bundur, N. Ozyurt, O. Bebek, and M. Ali Gulgun, “A comparative evaluation of sepiolite and nano-montmorillonite on the rheology of cementitious materials for 3D printing,” Constr. Build. Mater., vol. 350, p. 128935, Oct. 2022. https://doi.org/10.1016/j.conbuildmat.2022.128935
- arrow_upward [35] H. Varela, G. Barluenga, and A. Perrot, “Extrusion and structural build-up of 3D printing cement pastes with fly ash, nanoclays and VMAs,” Cem. Concr. Compos., vol. 142, p. 105217, Sep. 2023. https://doi.org/10.1016/j.cemconcomp.2023.105217
- arrow_upward [36] Y. Chen et al., “Improving printability of limestone-calcined clay-based cementitious materials by using viscosity-modifying admixture,” Cem. Concr. Res., vol. 132, p. 106040, Jun. 2020. https://doi.org/10.1016/j.cemconres.2020.106040
- arrow_upward [37] H. Christen, G. Van Zijl, and W. De Villiers, “The incorporation of recycled brick aggregate in 3D printed concrete,” Clean. Mater., vol. 4, p. 100090, Jun. 2022. https://doi.org/10.1016/j.clema.2022.100090
- arrow_upward [38] A. Prevedello Rubin, J. A. Hasse, and W. Longuini Repette, “The evaluation of rheological parameters of 3D printable concretes and the effect of accelerating admixture,” Constr. Build. Mater., vol. 276, p. 122221, Mar. 2021. https://doi.org/10.1016/j.conbuildmat.2020.122221
- arrow_upward [39] S. Fallah, and M. Nematzadeh, “Mechanical properties and durability of high-strength concrete containing macro-polymeric and polypropylene fibers with nano-silica and silica fume,” Constr. Build. Mater., vol. 132, pp. 170–187, Feb. 2017. https://doi.org/10.1016/j.conbuildmat.2016.11.100
- arrow_upward [40] A. Gholampour, T. Ozbakkaloglu, and C.-T. Ng, “Ambient-and oven-cured geopolymer concretes under active confinement,” Constr. Build. Mater., vol. 228, p. 116722, Dec. 2019. https://doi.org/10.1016/j.conbuildmat.2019.116722
- arrow_upward [41] J. Davidovits, “Geopolymers: inorganic polymeric new materials,” J. Therm. Anal., vol. 37, no. 8, pp. 1633–1656, Aug. 1991. https://doi.org/10.1007/bf01912193
- arrow_upward [42] S. Hau Bong, M. Xia, B. Nematollahi, and C. Shi, “Ambient temperature cured ‘just-add-water’geopolymer for 3D concrete printing applications,” Cem. Concr. Compos., vol. 121, p. 104060, Aug. 2021. https://doi.org/10.1016/j.cemconcomp.2021.104060
- arrow_upward [43] C. Miao, X. Cao, B. Tang, S. Rao, and Y. Yuan, “Development of a sustainable cementitious material using phosphogypsum and coal-fired slag for enhanced environmental safety and performance,” Constr. Build. Mater., vol. 458, p. 139705, Jan. 2025. https://doi.org/10.1016/j.conbuildmat.2024.139705
- arrow_upward [44] E. Ozcelikci, M. Hu, and M. Sahmaran, “Development of Eco-hybrid cement-based green concretes through CDW upcycling: Mechanical performance and environmental profile analysis,” J. Environ. Manage., vol. 377, p. 124564, Mar. 2025. https://doi.org/10.1016/j.jenvman.2025.124564
- arrow_upward [45] M. Gomaa, J. Carfrae, S. Goodhew, W. Jabi, and A. Veliz Reyes, “Thermal performance exploration of 3D printed cob,” Archit. Sci. Rev., vol. 62, no. 3, pp. 230–237, Apr. 2019. https://doi.org/10.1080/00038628.2019.1606776
- arrow_upward [46] A. A. Veliz Reyes, M. Gomaa, A. Chatzivasileiadi, W. Jabi, and N. M. Wardhana, “Computing craft: Early development of a robotically-supported cob 3D printing system,” in eCAADe 2018: Computing for a better tomorrow (Vol 1), A. Kępczyńska-Walczak and S. Białkowski, Eds., Faculty of Civil Engineering, Architecture and Environmental Engineering, Lodz, Polony: Lodz University of Technology, 2018, pp. 791-800. https://researchportal.plymouth.ac.uk/en/publications/computing-craft-early-development-of-a-robotically-supported-cob-
- arrow_upward [47] H. Alhumayani, M. Gomaa, V. Soebarto, and W. Jabi, “Environmental assessment of large-scale 3D printing in construction: A comparative study between cob and concrete,” J. Clean. Prod., vol. 270, p. 122463, Oct. 2020. https://doi.org/10.1016/j.jclepro.2020.122463
- arrow_upward [48] Z. Eugene Bryson, W. V. Srubar, S. Kawashima, and L. Ben-Alon, “Towards 3D Printed Earth-and Bio-Based Insulation Materials: A Case Study on Light Straw Clay,” in 18th Int. Conf. Non-conventional Mater. Technol. NOCMAT 2022, Virtual Repository,Zenodo, 2022. https://doi.org/10.5281/zenodo.6611395
- arrow_upward [49] K. D. González-Velandia, R. Sánchez-Bernal, D. J. Pita-Castañeda, and L. F. Pérez-Navar, “Caracterización de las propiedades mecánicas de un ladrillo no estructural de tierra como soporte de material vegetal en muros verdes,” Ing. Investig. y Tecnol., vol. 20, no. 3, pp. 1-9, Jul. 2019. https://doi.org/10.22201/fi.25940732e.2019.20n3.030
- arrow_upward [50] A. Alqenaee, and A. Memari, “Experimental study of 3D printable cob mixtures,” Constr. Build. Mater., vol. 324, p. 126574, Mar. 2022. https://doi.org/10.1016/j.conbuildmat.2022.126574
- arrow_upward [51] M. Gomaa, J. Vaculik, V. Soebarto, M. Griffith, and W. Jabi, “Feasibility of 3DP cob walls under compression loads in low-rise construction,” Constr. Build. Mater., vol. 301, p. 124079, Sep. 2021. https://doi.org/10.1016/j.conbuildmat.2021.124079
- arrow_upward [52] B. Panda, S. Chandra Paul, and M. Jen Tan, “Anisotropic mechanical performance of 3D printed fiber reinforced sustainable construction material,” Mater. Lett., vol. 209, pp. 146–149, Dec. 2017. https://doi.org/10.1016/j.matlet.2017.07.123
- arrow_upward [53] S. Muthukrishnan, S. Ramakrishnan, and J. Sanjayan, “Effect of alkali reactions on the rheology of one-part 3D printable geopolymer concrete,” Cem. Concr. Compos., vol. 116, p. 103899, Feb. 2021. https://doi.org/10.1016/j.cemconcomp.2020.103899
- arrow_upward [54] J. Hui Lim, B. Panda, and Q.-C. Pham, “Improving flexural characteristics of 3D printed geopolymer composites with in-process steel cable reinforcement,” Constr. Build. Mater., vol. 178, pp. 32–41, Jul. 2018. https://doi.org/10.1016/j.conbuildmat.2018.05.010
- arrow_upward [55] X. Guo, J. Yang, and G. Xiong, “Influence of supplementary cementitious materials on rheological properties of 3D printed fly ash based geopolymer,” Cem. Concr. Compos., vol. 114, p. 103820, Nov. 2020. https://doi.org/10.1016/j.cemconcomp.2020.103820
- arrow_upward [56] B. Panda, S. Chandra Paul, L. Jian Hui, Y. W. Daniel Tay, and M. Jen Tan, “Additive manufacturing of geopolymer for sustainable built environment,” J. Clean. Prod., vol. 167, pp. 281–288, Nov. 2017. https://doi.org/10.1016/j.jclepro.2017.08.165
- arrow_upward [57] M. B. Jaji, G. P. A. G. Van Zijl, and A. J. Babafemi, “Slag-modified metakaolin-based geopolymer for 3D concrete printing application: Evaluating fresh and hardened properties,” Clean. Eng. Technol., vol. 15, p. 100665, Aug. 2023. https://doi.org/10.1016/j.clet.2023.100665
- arrow_upward [58] D.-W. Zhang, D. Wang, X.-Q. Lin, and T. Zhang, “The study of the structure rebuilding and yield stress of 3D printing geopolymer pastes,” Constr. Build. Mater., vol. 184, pp. 575–580, Sep. 2018. https://doi.org/10.1016/j.conbuildmat.2018.06.233
- arrow_upward [59] B. Panda, C. Unluer, and M. Jen Tan, “Extrusion and rheology characterization of geopolymer nanocomposites used in 3D printing,” Compos. Part B Eng., vol. 176, p. 107290, Nov. 2019. https://doi.org/10.1016/j.compositesb.2019.107290
- arrow_upward [60] M. Chougan, S. Hamidreza Ghaffar, M. Jahanzat, A. Albar, N. Mujaddedi, and R. Swash, “The influence of nano-additives in strengthening mechanical performance of 3D printed multi-binder geopolymer composites,” Constr. Build. Mater., vol. 250, p. 118928, Jul. 2020. https://doi.org/10.1016/j.conbuildmat.2020.118928
- arrow_upward [61] H. Ilcan, O. Sahin, A. Kul, G. Yildirim, and M. Sahmaran, “Rheological properties and compressive strength of construction and demolition waste-based geopolymer mortars for 3D-Printing,” Constr. Build. Mater., vol. 328, p. 127114, Apr. 2022. https://doi.org/10.1016/j.conbuildmat.2022.127114
- arrow_upward [62] H. Özkılıç, H. İlcan, E. Aminipour, M. Sönmez Tuğluca, A. Aldemir, and M. Şahmaran, “Bond properties and anisotropy performance of 3D-printed construction and demolition waste-based geopolymers: Effect of operational- and material-oriented parameters,” J. Build. Eng., vol. 78, p. 107688, Nov. 2023. https://doi.org/10.1016/j.jobe.2023.107688
- arrow_upward [63] L. A. Vergara, and H. A. Colorado, “Additive manufacturing of Portland cement pastes with additions of kaolin, superplastificant and calcium carbonate,” Constr. Build. Mater., vol. 248, p. 118669, Jul. 2020. https://doi.org/10.1016/j.conbuildmat.2020.118669
- arrow_upward [64] M. O. Mohsen et al., “3D-Printed Clay Enhanced with Graphene Nanoplatelets for Sustainable and Green Construction,” Buildings, vol. 13, no. 9, p. 2321, Sep. 2023. https://doi.org/10.3390/buildings13092321
- arrow_upward [65] O. Kontovourkis, and G. Tryfonos, “Robotic 3D clay printing of prefabricated non-conventional wall components based on a parametric-integrated design,” Autom. Constr., vol. 110, p. 103005, Feb. 2020. https://doi.org/10.1016/j.autcon.2019.103005
- arrow_upward [66] Y. Jacquet, and A. Perrot, “Evolutionary Approach Based on Thermoplastic Bio-Based Building Material for 3D Printing Applications: An Insight into a Mix of Clay and Wax,” in Bio-Based Building Materials, S. Amziane, I. Merta and J. Page, Eds., Switzerland: Springer, 2023, pp. 271–279. https://doi.org/10.1007/978-3-031-33465-8_21
- arrow_upward [67] E. Ordoñez, J. M. Gallego, and H. A. Colorado, “3D printing via the direct ink writing technique of ceramic pastes from typical formulations used in traditional ceramics industry,” Appl. Clay Sci., vol. 182, p. 105285, Dec. 2019. https://doi.org/10.1016/j.clay.2019.105285
- arrow_upward [68] G. Ji, J. Xiao, P. Zhi, Y.-C. Wu, and N. Han, “Effects of extrusion parameters on properties of 3D printing concrete with coarse aggregates,” Constr. Build. Mater., vol. 325, p. 126740, Mar. 2022. https://doi.org/10.1016/j.conbuildmat.2022.126740
- arrow_upward [69] Y. Yang, C. Wu, Z. Liu, and H. Zhang, “3D-printing ultra-high performance fiber-reinforced concrete under triaxial confining loads,” Addit. Manuf., vol. 50, p. 102568, Feb. 2022. https://doi.org/10.1016/j.addma.2021.102568
- arrow_upward [70] G. H. Andrew Ting, Y. W. Daniel Tay, and M. Jen Tan, “Experimental measurement on the effects of recycled glass cullets as aggregates for construction 3D printing,” J. Clean. Prod., vol. 300, p. 126919, Jun. 2021. https://doi.org/10.1016/j.jclepro.2021.126919
- arrow_upward [71] A. V. Rahul, M. K. Mohan, G. De Schutter, and K. Van Tittelboom, “3D printable concrete with natural and recycled coarse aggregates: Rheological, mechanical and shrinkage behaviour,” Cem. Concr. Compos., vol. 125, p. 104311, Jan. 2022. https://doi.org/10.1016/j.cemconcomp.2021.104311
- arrow_upward [72] G. Ma, Z. Li, L. Wang, F. Wang, and J. Sanjayan, “Mechanical anisotropy of aligned fiber reinforced composite for extrusion-based 3D printing,” Constr. Build. Mater., vol. 202, pp. 770–783, Mar. 2019. https://doi.org/10.1016/j.conbuildmat.2019.01.008
- arrow_upward [73] Z. Li, L. Wang, and G. Ma, “Mechanical improvement of continuous steel microcable reinforced geopolymer composites for 3D printing subjected to different loading conditions,” Compos. Part B Eng., vol. 187, p. 107796, Apr. 2020. https://doi.org/10.1016/j.compositesb.2020.107796
- arrow_upward [74] D.-Y. Yoo, S. Kim, G.-J. Park, J.-J. Park, and S.-W. Kim, “Effects of fiber shape, aspect ratio, and volume fraction on flexural behavior of ultra-high-performance fiber-reinforced cement composites,” Compos. Struct., vol. 174, pp. 375–388, Aug. 2017. https://doi.org/10.1016/j.compstruct.2017.04.069
- arrow_upward [75] V. Saruhan, M. Keskinateş, and B. Felekoğlu, “A comprehensive review on fresh state rheological properties of extrusion mortars designed for 3D printing applications,” Constr. Build. Mater., vol. 337, p. 127629, Jun. 2022. https://doi.org/10.1016/j.conbuildmat.2022.127629
- arrow_upward [76] B. Zhang, and X. L. Ma, “A review—Pitting corrosion initiation investigated by TEM,” J. Mater. Sci. Technol., vol. 35, no. 7, pp. 1455–1465, Jul. 2019. https://doi.org/10.1016/j.jmst.2019.01.013
- arrow_upward [77] L. Teng, J. Zhu, K. H. Khayat, and J. Liu, “Effect of welan gum and nanoclay on thixotropy of UHPC,” Cem. Concr. Res., vol. 138, p. 106238, Dec. 2020. https://doi.org/10.1016/j.cemconres.2020.106238
- arrow_upward [78] D. Marchon, S. Kawashima, H. Bessaies-Bey, S. Mantellato, and S. Ng, “Hydration and rheology control of concrete for digital fabrication: Potential admixtures and cement chemistry,” Cem. Concr. Res., vol. 112, pp. 96–110, Oct. 2018. https://doi.org/10.1016/j.cemconres.2018.05.014
- arrow_upward [79] I. Sandalci, M. Mert Tezer, and Z. Basaran Bundur, “Immobilization of bacterial cells on natural minerals for self-healing cement-based materials,” Front. Built Environ., vol. 7, p. 655935, Apr. 2021. https://doi.org/10.3389/fbuil.2021.655935
- arrow_upward [80] Y. Qian, and G. De Schutter, “Enhancing thixotropy of fresh cement pastes with nanoclay in presence of polycarboxylate ether superplasticizer (PCE),” Cem. Concr. Res., vol. 111, pp. 15–22, Sep. 2018. https://doi.org/10.1016/j.cemconres.2018.06.013
- arrow_upward [81] S. Mallakpour, E. Azadi, and C. Mustansar Hussain, “State-of-the-art of 3D printing technology of alginate-based hydrogels—An emerging technique for industrial applications,” Adv. Colloid Interface Sci., vol. 293, p. 102436, Jul. 2021. https://doi.org/10.1016/j.cis.2021.102436
- arrow_upward [82] T. Funami et al., “Rheological properties of sodium alginate in an aqueous system during gelation in relation to supermolecular structures and Ca2+ binding,” Food Hydrocoll., vol. 23, no. 7, pp. 1746–1755, Oct. 2009. https://doi.org/10.1016/j.foodhyd.2009.02.014
- arrow_upward [83] Z. Malaeb, F. AlSakka, and F. Hamzeh, “3D Concrete Printing,” in 3D Concrete Printing Technology, Amsterdam, Netherlands: Elsevier, 2019, pp. 115–136. https://www.researchgate.net/publication/280488795_3D_Concrete_Printing_Machine_and_Mix_Design
- arrow_upward [84] Y. Tarhan, and R. Şahin, “Fresh and rheological performances of air-entrained 3D printable mortars,” Materials (Basel)., vol. 14, no. 9, p. 2409, May. 2021. https://doi.org/10.3390/ma14092409
- arrow_upward [85] M. Chen, H. Si, X. Fan, Y. Xuan, and M. Zhang, “Dynamic compressive behaviour of recycled tyre steel fibre reinforced concrete,” Constr. Build. Mater., vol. 316, p. 125896, Jan. 2022. https://doi.org/10.1016/j.conbuildmat.2021.125896
- arrow_upward [86] S. Hau Bong, B. Nematollahi, A. Nazari, M. Xia, and J. Sanjayan, “Efficiency of different superplasticizers and retarders on properties of ‘one-Part’Fly ash-slag blended geopolymers with different activators,” Materials (Basel)., vol. 12, no. 20, p. 3410, Oct. 2019. https://doi.org/10.3390/ma12203410
- arrow_upward [87] E. Forcael, M. Medina, A. Opazo-Vega, F. Moreno, and G. Pincheira, “Additive manufacturing in the construction industry,” Autom. Constr., vol. 169, p. 105888, Jan. 2025. https://doi.org/10.1016/j.autcon.2024.105888
- arrow_upward [88] S. H. Khajavi et al., “Additive Manufacturing in the Construction Industry: The Comparative Competitiveness of 3D Concrete Printing”. Appl. Sci., vol. 11, p. 3865, Apr. 2021. https://doi.org/10.3390/app11093865
- arrow_upward [89] Standard Specification for Chemical Admixtures for Concrete, Advancing Standars Transforming Markets, West Conshohocken, ASTM C494, USA, 2024. [Online]. Available: https://store.astm.org/c0494_c0494m-19e01.html
- arrow_upward [90] Aditivos Químicos para Concretos, NTC 1299, Icontec, Bogotá, Colombia, 2024. https://tienda.icontec.org/gp-concretos-aditivos-quimicos-para-concreto-ntc1299-2008.html
CONFLICTO DE INTERÉS
Los autores declaran que no existe ningún conflicto de intereses económicos, profesionales o personales que puedan influir de forma inapropiada en los resultados obtenidos en este artículo.
CONTRIBUCIÓN DE LOS AUTORES
Miguel Á. Muñoz-Benavides: diseño, desarrollo de la investigación y redacción del manuscrito.
Rafael Robayo-Salazar: conceptualización, supervisión y revisión final del manuscrito.
Ruby Mejía-de-Gutiérrez:conceptualización, supervisión, y revisión final del manuscrito.
 Google